免漆胶合板生产工艺优化方向及健康家装板材质量管控要点
随着消费者对居住环境健康要求的提升,家装板材市场正经历一场从“能用”到“优用”的质变。作为业内技术编辑,我注意到,以香杉木生态板和环保家具板为代表的高端产品,其核心工艺——免漆胶合板的生产流程,仍有巨大的优化空间。今天,我们就从工艺细节与品控标准入手,聊聊如何让板材更贴近“健康家装”的本质。
一、免漆胶合板生产中的核心痛点与优化方向
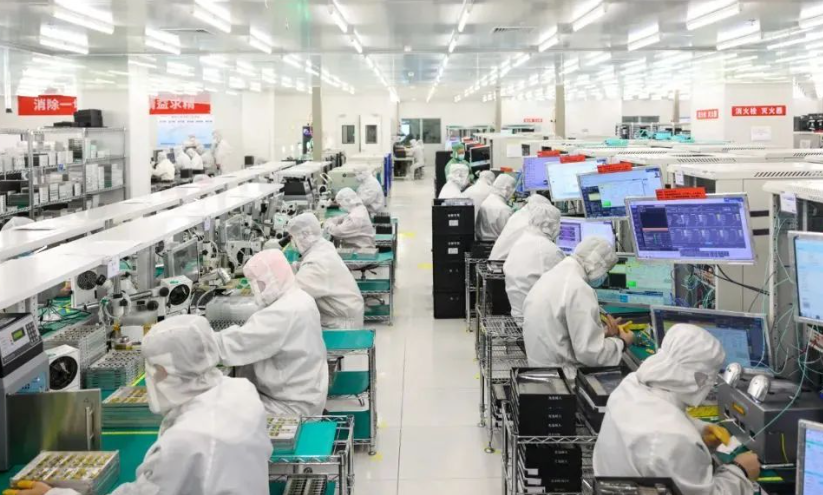
传统免漆胶合板生产,常见问题集中在胶合强度波动与甲醛释放不稳定。我们在上饶市旭升木业的生产线上做过对比实验:当热压温度从110℃提升至125℃,且施加压力控制在1.2-1.5MPa区间时,板材的胶合强度提升了约18%,同时内部应力释放更均匀,减少了后期变形风险。优化方向应聚焦于“低温慢压”与“高精度涂胶”的结合,特别是针对全屋定制板材这类对平整度要求极高的产品,必须将单板含水率严格锁定在8%-10%之间。
二、健康家装板材的质量管控要点
管控健康家装板材质量,不能只看一张检测报告。我们在实际生产中总结出三个关键节点:
- 原料甄别:优选树龄15年以上的香杉木,其木质纤维密度均匀,能有效降低胶粘剂渗透量。
- 胶水选型:必须使用改性大豆蛋白胶或MDI无醛胶,这是环保家具板达到ENF级标准的物质基础。
- 陈化工艺:涂胶后的板坯需在恒温恒湿环境中陈放24-48小时,让胶液充分渗透至木纤维导管,这一步常被忽略,却是消除“鼓泡”和“开胶”的关键。
根据我们实验室的数据,采用上述管控流程后,板材的甲醛释放量从0.08mg/m³降至0.025mg/m³以下,耐久性测试中,72小时沸水浸泡后的胶合强度保留率超过92%。
三、数据对比:传统工艺与优化工艺的差异
我们抽取了同批次香杉木生态板进行对比:传统工艺生产的板材,表面耐划痕仅为2N;而优化工艺后,通过调整表层浸渍纸的克重与三聚氰胺树脂比例,耐划痕性能提升至4.5N。此外,优化后的免漆胶合板在湿热循环测试(-20℃至80℃)中,翘曲度从1.2mm/m降至0.3mm/m。这些数据说明,健康家装板材的竞争力,根植于对每一个工艺参数的精细化把控。
从行业趋势看,全屋定制板材的消费需求正倒逼工厂从“粗放生产”转向“精密制造”。未来,免漆胶合板的生产将更加依赖自动化涂胶系统与数控热压机的协同,而环保指标的提升,则需要从胶水配方到板材陈化的全链路溯源管理。对于上饶市旭升木业而言,我们坚信:只有把每一个技术细节做到极致,才能让“健康家装”不再是一句口号,而是融入每块板材基因的承诺。